Článek v PDF: 17 Výběrový plán produktů a pravděpodobnost
Úvod
Námět na článek jsem dostal u svého předešlého zaměstnavatele, jímž byl Robert Bosch České Budějovice, ale nakonec jsem ho dokončil později. Jedná se o pokračování mého předešlého článku na téma pravděpodobnost (https://bazant-quality.com/2022/08/12/pravdepodobnost/).
Dnešní článek bude zaměřen na výběr produktu/ dílu z většího souboru produktů/dílů. Seznámíme se s možnými výběrovými plány a postupem na základě, kde byl nalezený „problematický“ produkt. Probereme hypergeometrické rozdělení a jeho praktickou ukázku na náhodném výběru (simulace výběrového plánu).

1. Výběrové plány
V praxi se používají výběrové plány anebo vstupní/ výstupní kontrola produktu – kdy zákazník anebo výrobce zkontroluje určité atributy/ parametry produktu na předem definovaném počtu výrobků. Dvěma základními způsoby kontroly jsou:
- Destruktivní testy, kdy dojde k poškození anebo znehodnocení produktů (rozřezání, mechanické zatížení tlakem/tahem/ ohybem, vystavení anebo kontaminace chemickými látkami a jiné). Daný produkt následně není možné dodat zákazníkovi, a proto se dané testování provádí jenom na malém počtu dílů, které „by měly“ reprezentovat ostatní díly.
- Nedestruktivní testy, kdy nedojde k poškození anebo znehodnocení výrobků (vizuální kontrola, měření rozměru, elektrické parametry, váha a jiné) – zkontrolované výrobky je možné dodat zákazníkovi, pokud není riziko, že došlo k poškození produktů. K tomuhle typu testu patří 100% kontrola, která je časově náročná anebo drahá. Jde o případ, kdy si chceme být jistí, že dodávané produkty odpovídají specifikaci.
Možné typy výběrových (přejímacích) plánů jsou [1]:
- Jedním výběrem (single-sampling plans) – z dávky se náhodně vybere „n“ produktů, které se zkontrolují, a rozhodne se o přijetí, anebo zamítnutí celé dávky.
- Opravný (double-sampling plan / multiple-sampling plans) – na základě předešlého výběru se přijme rozhodnutí o přijetí/ zamítnutí dávky anebo se realizuje další výběr. Po realizaci dalšího/ dalších výběrů se přijme rozhodnutí o přijetí, anebo zamítnutí dávky, přičemž se berou v úvahu všechny výběry.
- Postupným výběrem (sequential-sampling plans) – ze souboru se vybere 1 díl/ výrobek. Na základě analýzy jeho kvality se rozhodne o tom, jestli se dávka přijme/ zamítne/ náhodně se vybere další jednotka. Procedura končí rozhodnutím o přijetí, anebo zamítnutí dávky.

1.1 Místo nálezů „problematického“ produktu
Používám pojem „problematický produkt“ z důvodu, že až hlubší anebo další analýzou se může potvrdit, jestli je to produkt mimo specifikaci, anebo ve specifikaci. Důvodem může být:
- Chyba měření (šedá zóna, špatné nakontaktování, rušení …).
- Orientační měření (měření s levnějším, ne tak přesným měřidlem, zjednodušené měřicí podmínky).
- Kombinace tolerance protikusů.
- Měřicí metoda (upevnění, vliv operátora, prostředí).
- Opotřebení anebo nedostatečná údržba a jiné.
Ze své praxe znám přístup, kdy už „jenom jeden“ produkt mimo specifikaci anebo mimo kontrolní limit spouští „reakční plán“. Celá dávka se považuje za podezřelou a je potřeba ji zablokovat.
Při výběrové kontrole: nemůžeme vědět, jaký parametr mají ostatní díly z dávky, které jsme nezkontrolovali.
Při nálezu jako vstupní produkt: můžeme se rozhodnout, co uděláme s dodávkou, jestli ji kompletně zkontrolujeme a uděláme sortaci dílů, anebo zásilku celou vrátíme dodavateli. Pro dané rozhodnutí je důležité, jestli:
- máme jiné díly (jinou šarži),
- nehrozí ohrožení výroby a můžeme počkat na novou dodávku.
Při nálezu ve výrobním procesu (jako průběžná, případně výstupní kontrola): je potřeba zvážit, jestli je možné, že takových dílů je více a unikly nám (neodhalili jsme daný defekt dříve)?
- Potřeba zpětné kontroly vyrobených produktů z relevantní (pravděpodobné) výrobní šarže plus bezpečnostní zóna (může to být celá výrobní zásoba, případně kusy na cestě k zákazníkovi a u zákazníka).
- Při jednodušších dílech s nižší cenou může být levnější vyšrotování celé dávky a po odhalení příčiny výroba nových dílů (abychom zbytečně opět nevyrobili nepoužitelné produkty).
- Zvážení rizika, že některé neshodné výrobky mohly být dodané zákazníkovi a rozhodnutí o informování zákazníka. V případě, že neshodné díly byly dodané zákazníkovi, tak s tím mohou být spojené zvýšené náklady a ztráty ve výrobním procesu zákazníka (externího anebo interního), jako je zastavení linky, zvýšená manipulace z důvodu nálezů neshodného produktu.

Záleží i na tom, za jakých okolností byl „neshodný produkt“ nalezen. I při 100% automatické kontrole strojem ve výrobním procesu mohou nastat různé případy:
- Standardní výrobní chyba, na kterou je kontrola zavedená (známá chyba). Možné akce do překročení definovaného limitu neshodných dílů mohou být:
o Díl se dá bokem na pozdější posouzení a výroba pokračuje.
o Díl se vrací na předchozí operaci na přepracování anebo oprava.
o Díl se automaticky šrotuje strojem. - Náhodná/ specifická chyba – může se jednat o náhodu, že na daném produktu stroj odhalil odchylku od specifikovaných výrobních parametrů. Proto je potřeba zvážit, jestli existuje riziko, že na jiném produktu problém nemusel být odhalený (například defekt na vstupním díle byl menší, a proto se procesní parametry ještě splnily, tolerance protikusů a problém se může projevit až časem při používání zákazníkem).
2 Hypergeometrické rozdělení
Hypergeometrické rozdělení je případ, když máme N prvků/ výrobků, z nichž je M s určitou vlastností (NOK kus) a N-M s jinou vlastností (OK kusy). Ze souboru náhodně vybereme bez vracení n kusů a chceme vědět pravděpodobnost, že mezi nimi bude x výrobků s M vlastnostmi (NOK kusy) [2].
- Pro parametry rozdělení N, M a N musí platit n ≤ N a M ≤ N.
- Náhodný jev, že vybraný prvek bude mít znak A, má v každém pokusu jinou pravděpodobnost, že nastane.
Pravděpodobnostní funkce [2]:

Střední hodnota [2]:

Rozptyl [2]:

V souboru N = 50 výrobků jsou M = 2 výrobky mimo specifikaci (NOK). Jaká je pravděpodobnost, že mezi n = 5 vybranými výrobky bude x = 1 NOK výrobek?

Anebo jiný případ: jaká je pravděpodobnost, že nebude vybraný žádný NOK výrobek (x = 0).

V excelu pro daný výpočet je funkce HYPERGEOM.DIST
=HYPGEOM.DIST(B1; B2; B3; B4; NEPRAVDA)

3 Praktická ukázka hypergeometrického rozdělení
Pro pokus jsem použil 50 hracích kamínků, které reprezentovalyi parametr výrobků. Dané kamínky zastupovaly soubor dílu následovně:
- 45× OK díl (90 %)
- 3× díl mimo regulační limit / potřeba reakce (6 %)
- 2× NOK díl / zastavení výroby (4 %)

Zajímá nás, jaká je pravděpodobnost při výběru 1, 3 a 5 dílů, tedy kontrole 2, 6 a 10 procent dílů, že:
- Všechny díly budou v regulačním pásmu (není potřeba akce) => nevybereme žádný ze 2 NOK dílů a ani žádný ze 3 dílů mimo regulační pásmo.
- Všechny díly budou ve specifikaci => nevybereme žádný ze 2 NOK dílů.
- Bude vybrán 1 díl mimo specifikaci => vybereme jeden ze 2 NOK dílů.

Pozn.: pravděpodobnost výběru všech 2 NOK dílů při výběru 5 dílů je 0,82 %.
Pro praktický pokus jsem udělal 165 výběrů s následným výsledkem:

Můžeme vidět, že statistický „odhad“ je podobný realitě.
Pro druhou praktickou ukázku jsem vygeneroval 5 souborů po 55 hodnotách (5 × 55 = 275 hodnot), které měly reprezentovat různou šarži materiálu.
Z 275 dílů jsou 4 pod spodním limitem (1,45 %) a 4 díly nad horním limitem (1,45 %). Mimo limit je tedy 8 z 275 dílů (2,9 % procent dílů).

V praxi samozřejmě nevíme, kolik dílů je mimo toleranci. Zákazník požaduje, aby dostával jenom díly ve specifikaci, pokud v kontraktu není definované určité „přípustné“ procento dílu mimo specifikaci.

Poznámka: Tím, že se soubor dat skládá z 5 různých souborů dat, náš soubor hodnot nesplňuje test na základních 15 rozdělení, případně transformaci a ani stabilitu procesů (jednotlivé šarže měly představovat výrobní proces s větší výrobní variabilitou). Všech 5 šarží (souborů hodnot) samostatně splňuje normální rozdělení (p > 0,05).
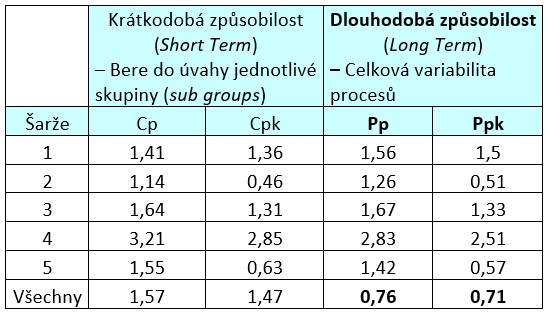
Pro ukázku, jak může být statistika „zavádějící“, jsem pro daný soubor vypočítal i Sigma procesy (více informací v mém článku https://bazant-quality.com/2020/07/12/co-je-6%cf%83-proces/). Pokud bychom náš proces prezentovali jako krátkodobou způsobilost (Potential Capability), tedy „Cpk“, mohli bychom ho prezentovat jako 4,3 sigma proces. Ale náš proces se skládá z několika výrobních dávek (šarží), je to tedy dlouhodobá způsobilost „Ppk“ a v tom případě je to 2,1 sigma proces.

Bude nás zajímat pravděpodobnost, že při náhodné přejímce při výběru 1, 3 a 5 dílů, tedy kontrole 0,4; 1,1; 1,8 procent dílů z dodávky všechny díly budou ve specifikaci (nebude nalezen žádný NOK díl).
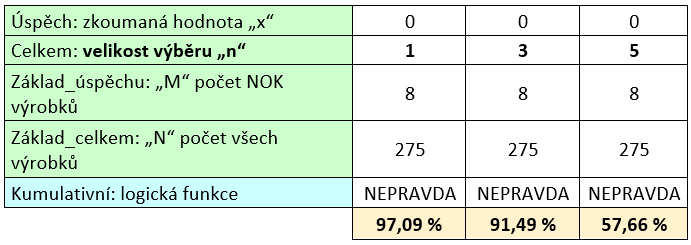
Demonstraci jsem udělal na 50 výběrech, kdy jsem očísloval 55 kamenů, které reprezentovaly číslo dílů. Generátorem náhodných čísel jsem definoval, ze které šarže (bedny) byly dané díly odebrané.
Výsledek pokusu byl:
- Při výběru: 1 kus z dávky (0,4 %) jsem zamítl 1 dodávku z 50 (2 %)
- Při výběru: 3 kusů z dávky (1,1 %) jsem zamítl 2 dodávky z 50 (4 %)
- Při výběru 5 kusů z dodávky (1,8 %) jsem zamítl 4 dodávky z 50 (8 %).

Kdybych zmenšil počet NOK dílů na polovinu z 8 => na 4 díly (1,45 %) pravděpodobnost, že nebude nalezen díl mimo specifikaci bude 98,55 / 95,68 / 57,66 %.
A pokud by díl 44 a 41 v šarži 2 a díl 9 a 43 v šarži 5 byly ve specifikaci, tak bychom ani nevěděli, že v dodávce jsou NOK díly, i když 1,45 % dílu bylo NOK.
Použitá literatura
[1] Štatistické riadenie kvality; Milan Terek, Ľubica Hrnčiarová; Edicia EKONÓMIA, Bratislava 2004;
ISBN 80-89047-97-1; s. 114–115,
[2] Statistické metody řízení jakosti, ČSJ, Praha 2007, ISBN 978-80-02-01897-1, s. C20;
Je možné, že v nějakém z budoucích článků ještě rozeberu „posouzení“ rizika dodání NOK produktů. Například u mého druhého případu demonstrace bychom při výběrové kontrole nemuseli ani odhalit NOK díly.