1. Index spôsobilosti procesu (process capability indices)
Indexy spôsobilosti slúžia k ohodnoteniu, či a do akej miery sa darí dodržiavať predpísané alebo očakávané (špecifikované) medze a stanovenú strednú hodnotu.
- Jedná sa o bezrozmerné číslo
- Čím väčšia (vyššia) hodnota je dosiahnutá, tým priaznivejšie
Význam indexov spôsobilosti [1]:
- Pre výrobcu: podklad pre odhadnutie pravdepodobnosti výskytu nezhodných výrobkov, plánovanie preventívnych a nápravných opatrení, a následné ich hodnotenie vzhľadom k účinnosti, posudzovanie stability procesu a podobne
- Pre zákazníka: poskytnutie dôkazu o tom, či produkt bol vyrobený v stabilných výrobných podmienkach a boli dodržané predpísané kritéria kvality
Pozn.: Tu by mohol byť problém s počtom výrobkov ktoré boli v rámci prebierky zmerané/skotrolované. Neviem aká je prax v jednotlivých podnikoch, či sa robí 100% kontrola, kontroluje sa náhodne v určitých intervaloch a podobne.
Stručný prehľad spôsobilosti možno stiahnuť na adrese: http://www.kodretes.sk/martin/sposobilost_prehlad_BAZANT.docx
http://www.kodretes.sk/martin/sposobilost_prehlad_BAZANT.pdf
1.1 Index Cp
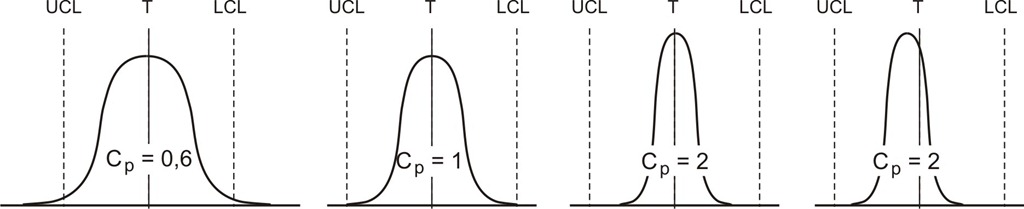
Index spôsobilosti Cp(niekedy sa označuje CPI) je pomerom maximálnej prípustnej variability hodnôt (USL-LSL; horná tolerancia – dolná tolerancia) a skutočnej variability hodnôt (6σ).

USL – (Upper Specification Limit) horná tolerančná hranica
LSL – (Lower Specification Limit) dolná tolerančná hranica
σ – smerodajná odchýlka procesu
Pozn.: Prečo je to 6σ , lebo je to vlastne 3σ v pravo a 3σ vľavo.
Vypovedá (hovorí) o tom či a do akej miery je proces schopný sa zmestiť do tolerančného pásma, hodnotí variabilitu procesu vzhľadom k predpísaným tolerančným hraniciam, ale nie to do akej miery sa v ňom skutočne nachádza pretože nezohľadňuje polohu.
1.2 Index Cpk (kritický index spôsobilosti)
- Na rozdiel od Cp zohľadňuje nielen variabilitu sledovaného znaku kvality, ale i jeho polohu voči tolerančným medziam [2]
- Tento index je použiteľný tiež v prípade, keď LSL (dolná tolerančná hranica) a USL (horná tolerančná hranica) sú asymetrické

Možno sa stretnúť aj s:
Cpk (USL) – potenciálna spôsobilosť procesu vo vzťahu k horenej tolerančnej medzi USL alebo
Cpk (LSL) – potenciálna spôsobilosť procesu vo vzťahu k spodnej tolerančnej medzi LSL

1.3 Index Cpm
- Index spôsobilosti Cpm porovnáva maximálne prípustnú variabilitu sledovaného znaku kvality danú šírkou tolerančného poľa s jej variabilitou okolo cieľovej hodnoty T
- Zohľadňuje ako variabilitu hodnôt sledovaného znaku kvality, tak mieru dosiahnutia optimálnej hodnoty [2].

T – cieľová hodnota
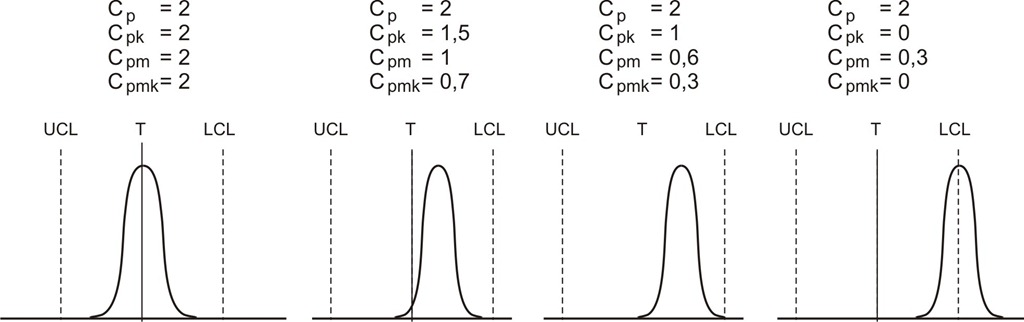
Na nasledujúcom obrázku sú zobrazené jednotlivé možné základné stavy a približné hodnoty pre tieto polohy (približné hodnoty boli získané z grafov ktoré budú v ďalšej časti “ukážka závislosti jednotlivých indexov spôsobilosti”).
1.4 Index C*pm
V prípade, že cieľová hodnota neleží v strede tolerančného poľa alebo je špecifikovaná jednostranná tolerancia, je zavedený index C*pm.

Tento index porovnáva vzdialenosť cieľovej hodnoty sledovaného znaku od bližšej tolerančne medze s polovicou skutočnej variability sledovaného znaku okolo tejto cieľovej hodnoty [2].
1.5 Index Cpmk
Jedná sa o kombináciu indexov Cpk a Cpm. Je vhodný pre prípady, keď sa stredná hodnota procesu môže líšiť od predpísanej hodnoty.
Pozn.: vzorec je rovnaký ako u C*pm s tým rozdielom že namiesto „cieľovej hodnoty“ je v menovateli vzorca „stredná hodnota“.

V prípade obojstrannej tolerancie, kedy sa dajú stanoviť indexy Cp a Cpm, možno uvedený vzťah previesť na tvar [2]:

2 Požiadavky na spôsobilosť procesu a možnosti
Požiadavky na spôsobilosť procesu sa väčšinou vzťahujú k hodnote indexu spôsobilosti Cpk, ktorá sa vzťahuje k polohe vzhľadom na strednú hodnotu. Proces sa považuje za spôsobilí v prípade keď hodnota Cpk ≥ 1,33.
Pri metodike Six Sigma, ktorá odpovedá 3,4 ppm (34 nezhodných výrobkov z desiatich miliónov), odpovedajú hodnoty indexu spôsobilosti Cp = 2, Cpk = 1,5 [2].
Ďalšími analýzami by mohli byť: aké percento nameraných hodnôt (produktov) sa nachádza v určitých rozmerových pásmach, vo výstražnom pásme alebo prekročilo tolerančné pásmo.
Použitá literatúra:
[1] TEREK Milan, HRNČIAROVÁ Ľubica, Štatistické riadenie kvality, Ekonomická univerzita Bratislava 2004, Edícia ekonómia, ISBN 80-89047-97-1, s. 94-96,
[2] NENADÁL Jaroslav, PLURA Jiří, Moderní management jakosti, management press, 2008, ISBN 978-80-7261-186-7, s.348-354
[3] TÖPFER Armin a kolektív, Computer Press, 2008, vydanie prvé, ISBN 978-80-251-1766-8, s.55, 172
Dobrý deň,
Dúfam, že sa Vám budú moje príspevky páčiť a bol by som rád keby ste sa k ním vyjadrili pokiaľ budete mať nejaké pripomienky, Váš názor na danú oblasť a podobne
Bohužial som ešte neprišiel na to ako nastaviť aby sa komentár automaticky zobrazil/pridal bez toho aby som ho najskôr povolil.
Ahoj, skvelá stránka, ako úplne super vysvetlené…veľké vďaka
Pingback: Výpočet PPM a způsobilost procesu | Bazant's Blog